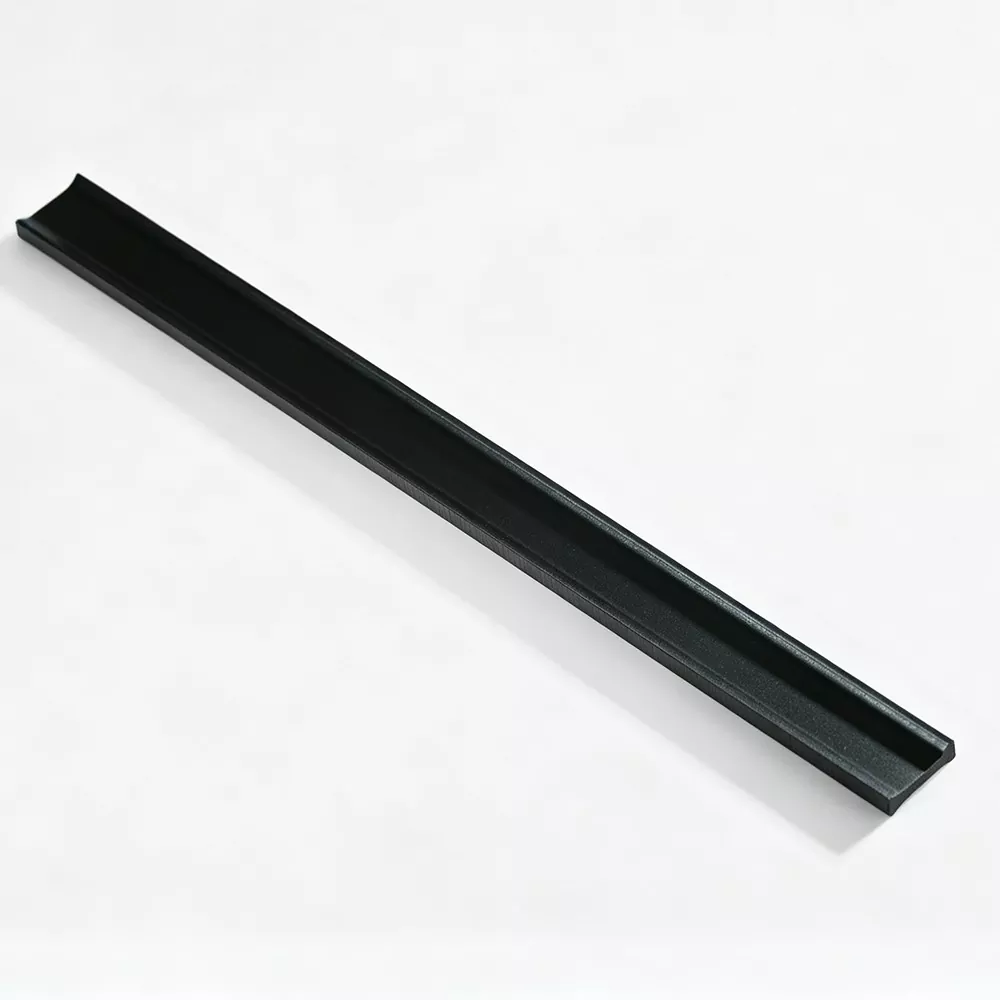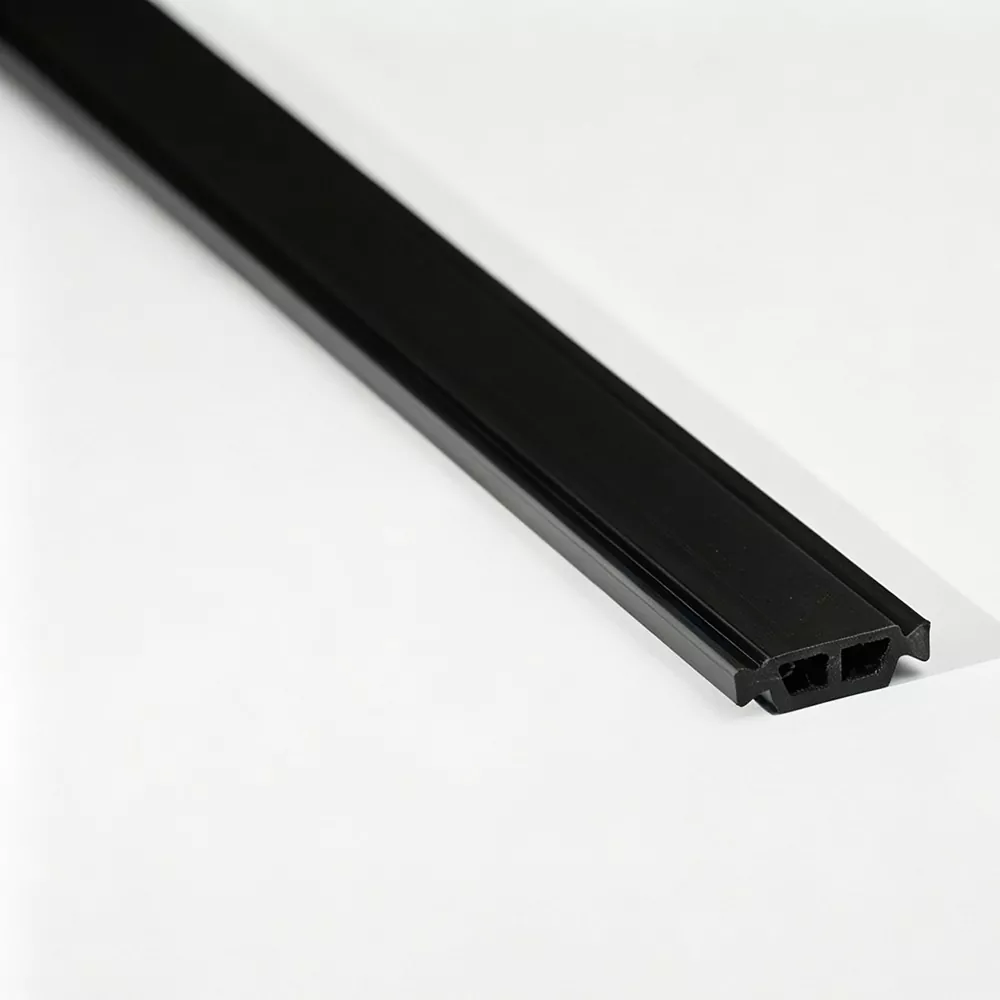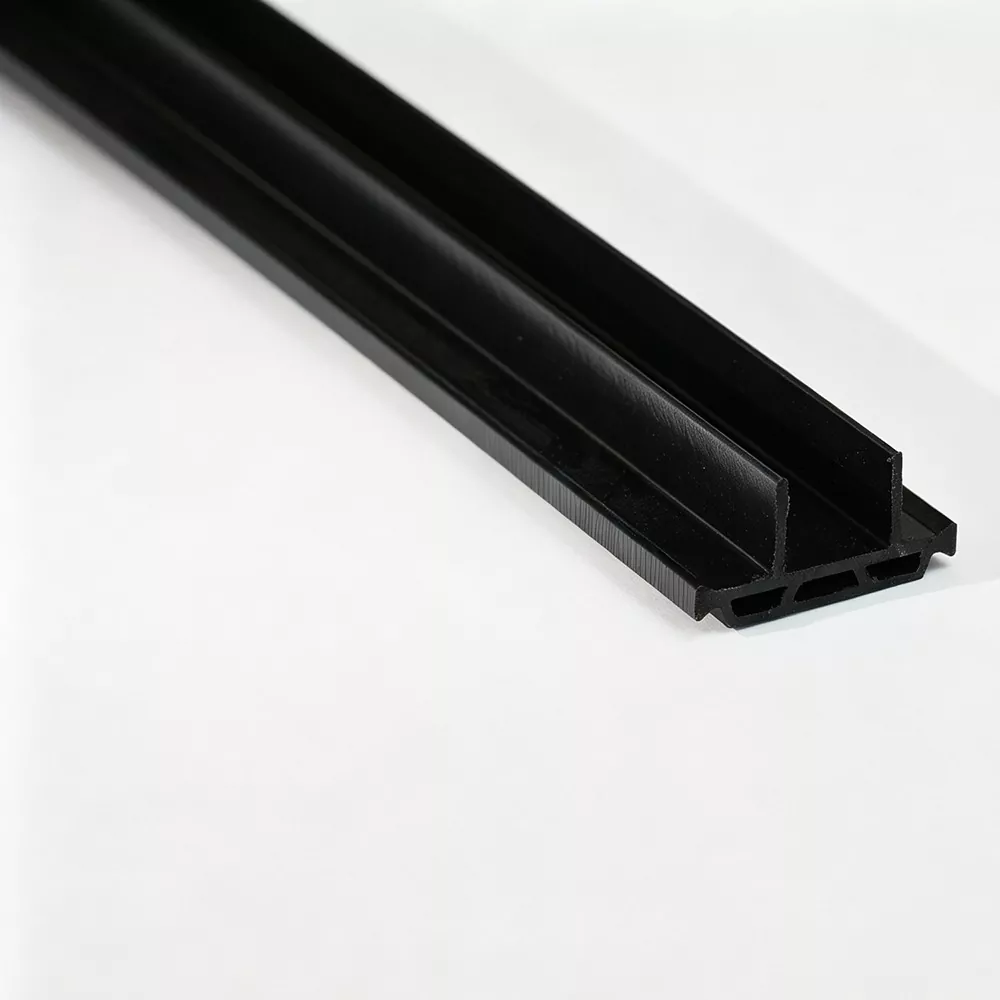
شرائط الكسر الحراريتعتمد أنظمة الألمنيوم المكسورة حرارياً على أكثر من مكون منخفض التوصيل. يجب أن يتناسب ملف العزل مع تجويف الألومنيوم بدقة، وأن يظل مشغولاً ميكانيكيًا أثناء التجميع، ويظل مستقرًا الأبعاد خلال الخدمة. يشرح هذا الدليل كيفية عمل مقاطع PA66 GF25، وكيف يحدد بثق الألومنيوم القسم، وكيف تؤثر ظروف الإنتاج على الاتساق، وأي التفاصيل الفنية يجب مراجعتها قبل الانتهاء من المواصفات.
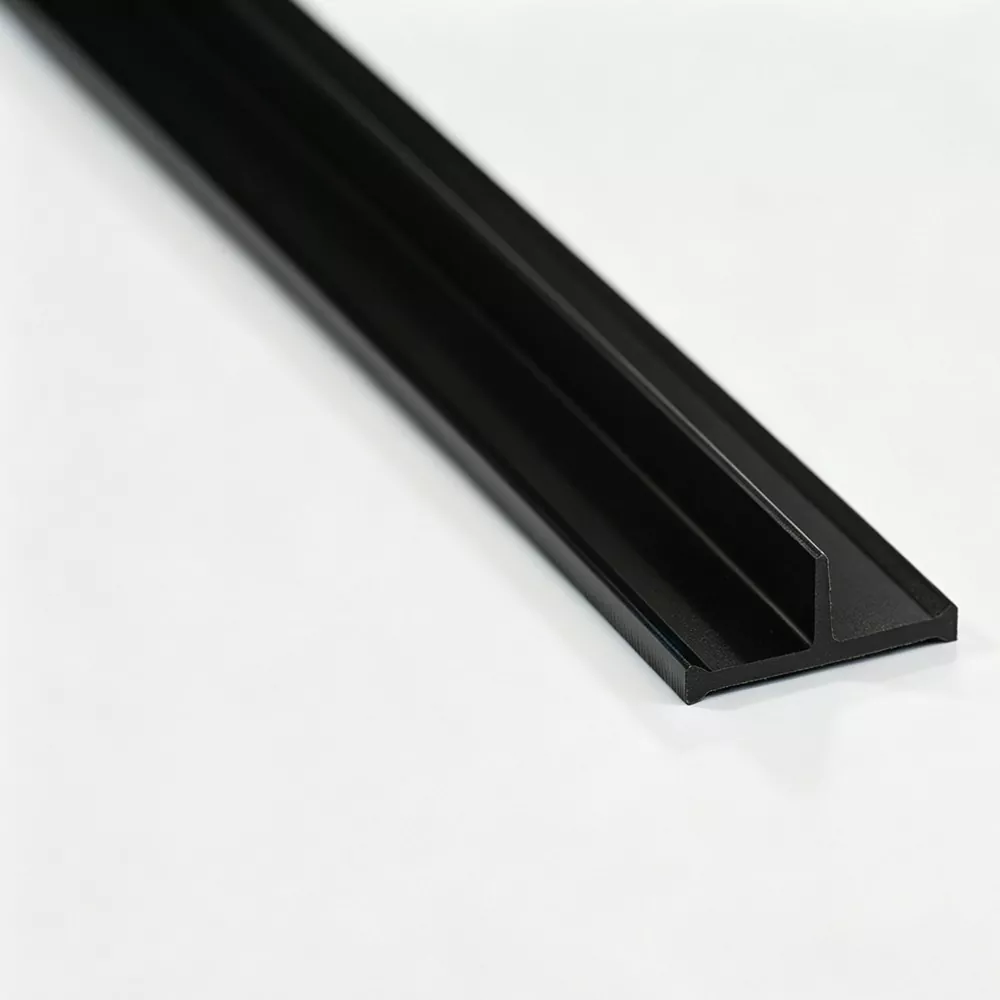
بالنسبة لإطار من الألومنيوم المكسور حراريًا، يقع القسم العازل بين أعضاء الألومنيوم المنفصلة ويقاطع مسار نقل الحرارة المعدني المباشر. يعتبر PA66 GF25 مناسبًا لهذا الدور لأن مصفوفة النايلون توفر حاجزًا غير معدني بينما يضيف تعزيز الألياف الزجاجية بنسبة 25% الصلابة واستقرار الأبعاد المطلوب لتجميع المظهر الجانبي. ومع ذلك، لا يتم تحديد الأداء من خلال المادة وحدها. عرض التجويف، وعمق التجويف، وهندسة الأخدود، وشكل القفل، والفصل المطلوب، وسمك الشريط، وطريقة الإدراج أو التدحرج، كلها تؤثر على اختيار القسم. وبالتالي فإن المواصفات الموثوقة تبدأ بالبثق الفعلي للألمنيوم وتتبع المكون من خلال اعتبارات البثق والتبريد والتشكيل والقطع والفحص والتجميع النهائي.
انقر فوق أحد الأقسام أدناه للانتقال مباشرة إلى الموضوع الذي تحتاجه.
يعتبر الألومنيوم مفيدًا في النوافذ والأبواب وتأطير الواجهات لأنه يجمع بين القوة الهيكلية وسطح منخفض الصيانة نسبيًا. كما أن موصليتها الحرارية العالية تخلق أيضًا تحديًا: فعندما تظل أجزاء الألومنيوم الداخلية والخارجية متصلة بشكل مباشر بالمعدن، يمكن أن تنتقل الحرارة عبر الإطار على طول مسار موصل مستمر. ويغير التصميم المكسور حراريًا هذا المسار عن طريق وضع قسم غير معدني بين مكونات الألومنيوم المنفصلة.
الغرض منشرائط الكسر الحراريوبالتالي فإن الهدف ليس مجرد "سد الفجوة". يجب أن يحافظ ملف التعريف المدرج على فصل متحكم به بينما يعمل أيضًا كواجهة هيكلية. ويجب أن يظل ثابتًا داخل تجويف الألومنيوم، وأن يقاوم الحركة الناتجة عن قوى التجميع، ويحافظ على الشكل الهندسي الذي يتطلبه الإطار النهائي. ترتبط الوظيفة الحرارية والوظيفة الميكانيكية.
المبدأ الأساسي:يوفر قذف الألمنيوم هيكل الإطار، في حين يقطع قسم البولي أميد الجسر المعدني المباشر بين الأجزاء الداخلية والخارجية. تعتمد النتيجة النهائية على كل من الفصل الحراري والمشاركة الآمنة.
لا تنتقل الحرارة عبر الإطار في اتجاه واحد فقط. ويتبع الطرق الموصلة المتاحة من خلال المواد والمفاصل. وبالتالي يمكن لمسار الألمنيوم المستمر أن يتجاوز التجويف المعزول المقصود ما لم يكن النظام مصممًا لمقاطعة هذا المسار. يقلل قسم البولي أميد الموجود بشكل صحيح من الاتصال المباشر من المعدن إلى المعدن ويخلق مسارًا أطول وأقل توصيلًا عبر التجميع.
ولهذا السبب فإن الهندسة مهمة بقدر أهمية وصف المادة الاسمية. يمكن أن يتصرف مقطعان جانبيان مصنوعان من نفس البوليمر المقوى بشكل مختلف عندما لا يتطابق عرضهما أو ارتفاعهما أو شكل القفل أو سمك الجدار مع البثق المقصود.
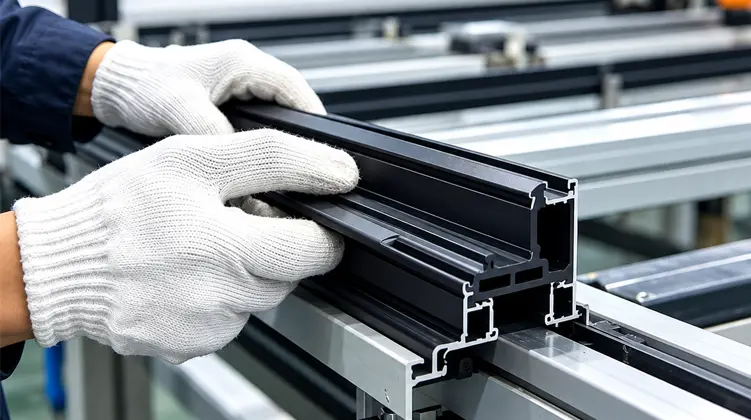
في الإنتاج العملي، يجب أن يتحمل المكون أيضًا الإجراءات المطبقة أثناء عملية الإدخال والتشكيل. إن التشكيل الجانبي الذي يعزل بشكل جيد ولكنه يتشقق أثناء التجميع أو ينزلق في التجويف أو يفتقر إلى مقاومة القص الكافية لا يمكن أن يوفر حل إنتاج يمكن الاعتماد عليه. الهدف الهندسي هو تحقيق الانقطاع الحراري دون التضحية باستقرار التجميع.
لهذا السبب، يجب أن يبدأ اختيار القسم بملف الألمنيوم بدلاً من الملصق العام للمنتج. الشكل جزء من المواصفات الهندسية.
مادة البولي أميد 66 المعززة بألياف زجاجية بنسبة 25%، والمعروفة عادةً باسم PA66 GF25، مناسبة لأنظمة مقاطع الألمنيوم المنفصلة حرارياً لأنها تجمع بين الهيكل غير المعدني والصلابة المطلوبة في واجهة التجميع. تعمل الألياف الزجاجية على تقوية مصفوفة البوليمر وتساعد المظهر الجانبي في الحفاظ على شكله تحت التحميل الميكانيكي.
بالنسبة لإنتاج التشكيلات المعمارية، يتمتع هذا المزيج بميزة عملية: لا يُتوقع أن يعمل الجزء العازل كملحق فضفاض. يتم تشكيله في قسم دقيق يجب أن يظل مرتبطًا بالألمنيوم أثناء معالجة الإطار المجمع وتصنيعه واستخدامه.
تعمل المصفوفة المعززة على تحسين الصلابة والثبات الميكانيكي، مما يساعد القسم على تحمل الإدخال والتدحرج والتفاعل المستمر داخل ملف الألومنيوم.
تساعد الأبعاد الدقيقة على بقاء الشكل ملائمًا بشكل صحيح للتجويف، وهو أمر ضروري عندما يكون لأخدود الألومنيوم هندسة قفل محددة.
يقاطع قطاع البولياميد مسار نقل الحرارة المعدني المباشر بين أقسام الألومنيوم الداخلية والخارجية المنفصلة.
تدعم ظروف البثق والتبريد والتشكيل التي يتم التحكم فيها الاتساق عبر طول الشكل النهائي.
لا تقوم المادة ذات القوة الأعلى بحل المقطع العرضي غير الصحيح تلقائيًا. إذا كانت ميزة القفل كبيرة جدًا، فقد تصبح قوة الإدخال مفرطة. إذا كانت منطقة الارتباط صغيرة جدًا، فقد لا يحقق المظهر الجانبي الثبات الميكانيكي المطلوب. إذا كان سمك الجدار غير مناسب، يمكن أن يتركز الضغط الموضعي أثناء التجميع.
ولذلك ينبغي اعتبار PA66 GF25 جزءًا من نظام التصميم. يجب أن يعمل اختيار المواد وجودة البثق وهندسة القسم معًا.
مواد النايلون حساسة للرطوبة أثناء المعالجة. يساعد التحكم في المواد الواردة وظروف البثق المنضبطة على تقليل التباين في سلوك الذوبان والأبعاد النهائية. لهذا السبب، يعد فحص رطوبة المادة وخصائص تدفق الذوبان ومحتوى الألياف الزجاجية أمرًا مفيدًا قبل بدء الإنتاج.
وينطبق نفس المبدأ على التبريد والتشكيل. التشكيل الجانبي الذي يترك القالب ليس مكونًا نهائيًا ومستقرًا الأبعاد بعد. تؤثر العملية النهائية على كيفية استقرار القسم في شكله النهائي وبالتالي مدى ملاءمته لتجويف الألومنيوم.
الوجبات العملية:يوفر PA66 GF25 الأساس المادي لواجهة قوية منفصلة حرارياً، لكن المظهر الجانبي النهائي لا يزال يعتمد على التحكم في البثق والتبريد والتشكيل وفحص الأبعاد والتوافق مع بثق الألومنيوم.
لا يوجد قسم شريطي عالمي يناسب كل أنواع الألمنيوم. يحدد التجويف الذي تم إنشاؤه بواسطة ملف الألمنيوم المساحة المادية المتاحة للمكون العازل، بينما يحدد هيكل القفل كيفية الاحتفاظ بالمكون. ولذلك تبدأ عملية الاختيار السليمة من الناحية الفنية بدراسة البثق بدلاً من اختيار قسم من الاسم وحده.
عند تطوير نظام جديد للكسر الحراري، يجب أخذ الأبعاد المطلوبة في الاعتبار معًا. يمكن أن يؤثر التغيير في عمق التجويف على ارتفاع الملف الشخصي. يمكن أن يؤثر التغيير في شكل الأخدود على هندسة القفل. يمكن أن يؤثر التغيير في الفصل المطلوب على سمك الجدار المتاح. تشكل هذه الأبعاد مشكلة تصميم متصلة.
| عامل ملف الألمنيوم | متطلبات العزل ذات الصلة | لماذا يهم؟ |
|---|---|---|
| عرض التجويف | عرض الملف الشخصي | يجب أن يشغل القسم التجويف دون ارتخاء مفرط أو قوة إدخال. |
| عمق التجويف | ارتفاع الملف الشخصي | يؤثر الارتفاع على كيفية تواجد المكون داخل الألومنيوم ومدى المشاركة المتاحة. |
| هيكل الأخدود | هندسة القفل | تعد مطابقة الأخدود أمرًا ضروريًا للاحتفاظ الميكانيكي المستقر. |
| الانفصال مطلوب | سمك الجدار وشكل القسم | يجب أن يقوم ملف التعريف بإنشاء الفصل غير المعدني المقصود دون التدخل في التجميع. |
| عملية التجميع | الإدراج والتوافق المتداول | يجب أن يتحمل القسم القوى والحركة المرتبطة بطريقة الإنتاج المختارة. |
يمكن أن يكشف رسم ملف الألومنيوم عن أبعاد التجويف وتكوين الأخدود وتفاوتات الأقسام وهندسة الجدار المحيط التي لا يمكن لاسم المنتج توصيلها. عندما يكون القسم غير عادي، فإن الرسم يقلل أيضًا من خطر اختيار ملف تعريف مشابه ظاهريًا وله بنية قفل مختلفة.
تتضمن المعلومات المهمة عرض التجويف وعمقه، وشكل الأخدود، والاتجاه المقصود، والفصل المطلوب، وأي قيود أبعاد يفرضها الإطار النهائي. يجب تسجيل متطلبات التجميع في نفس الوقت.
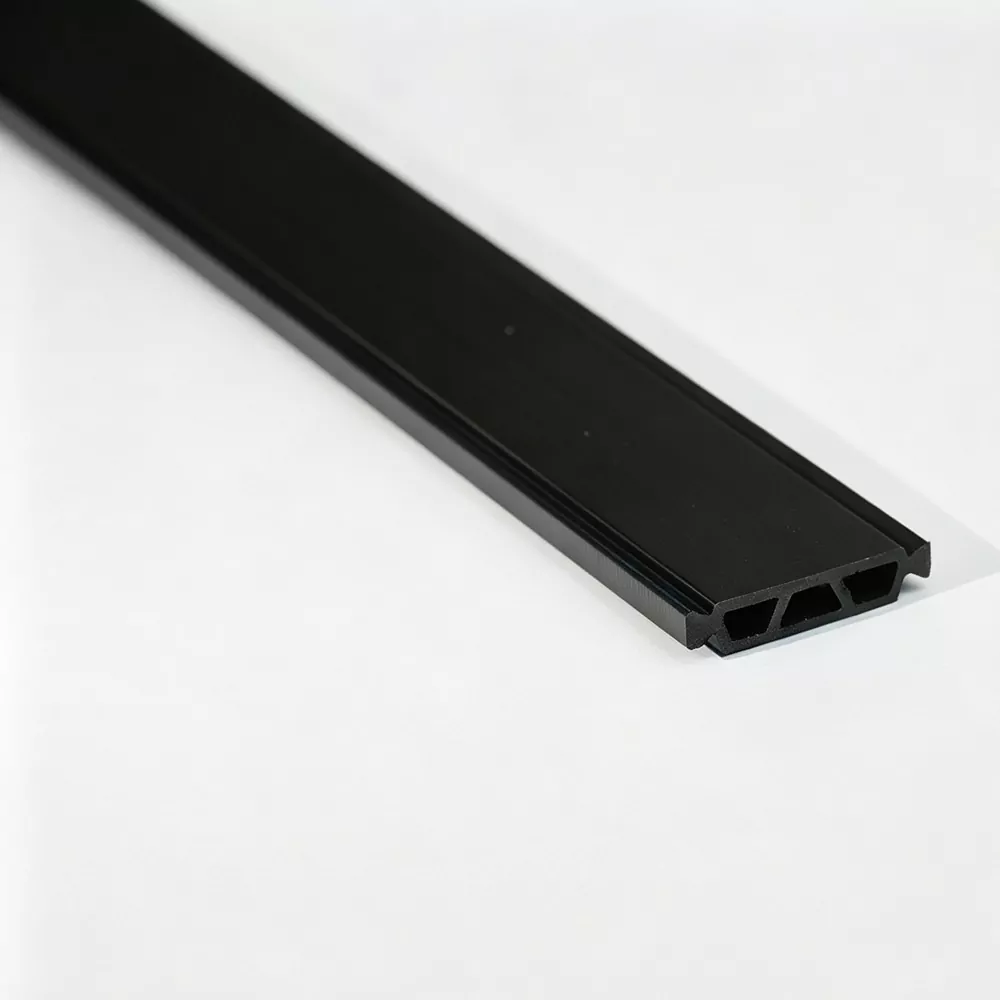
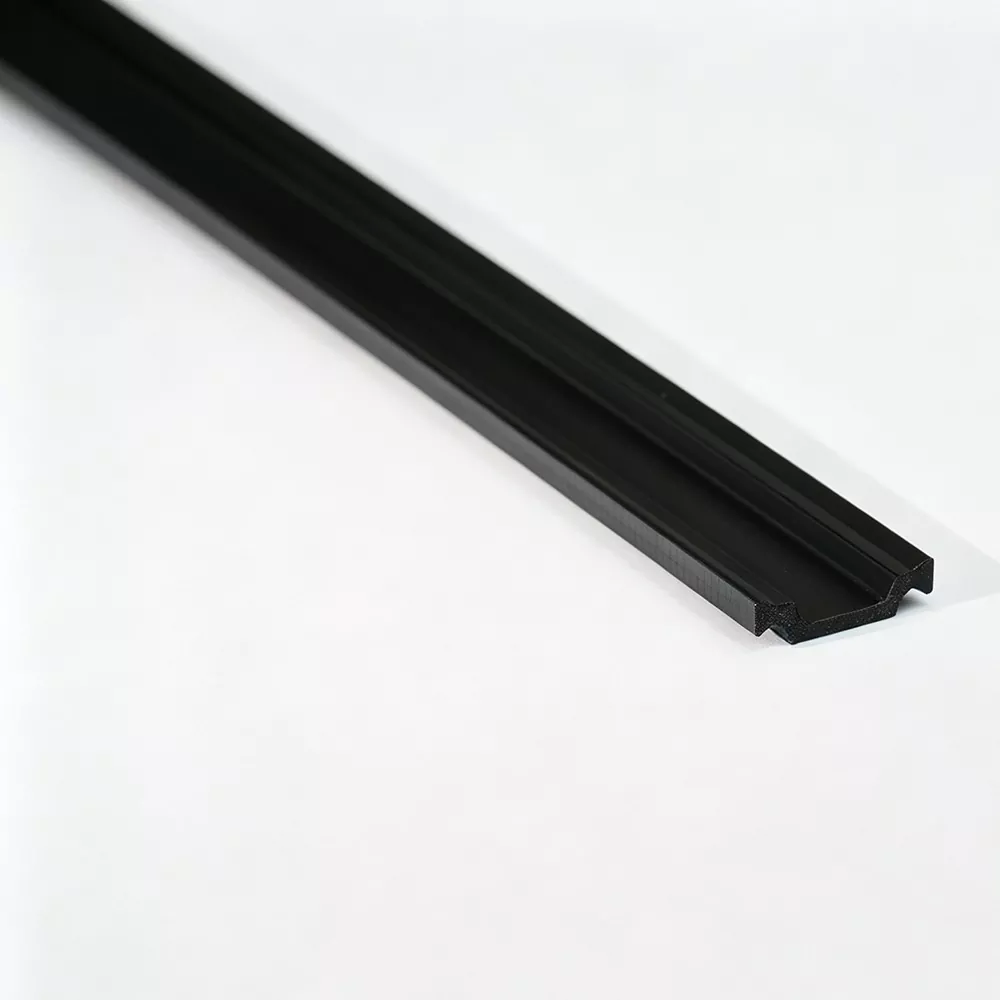
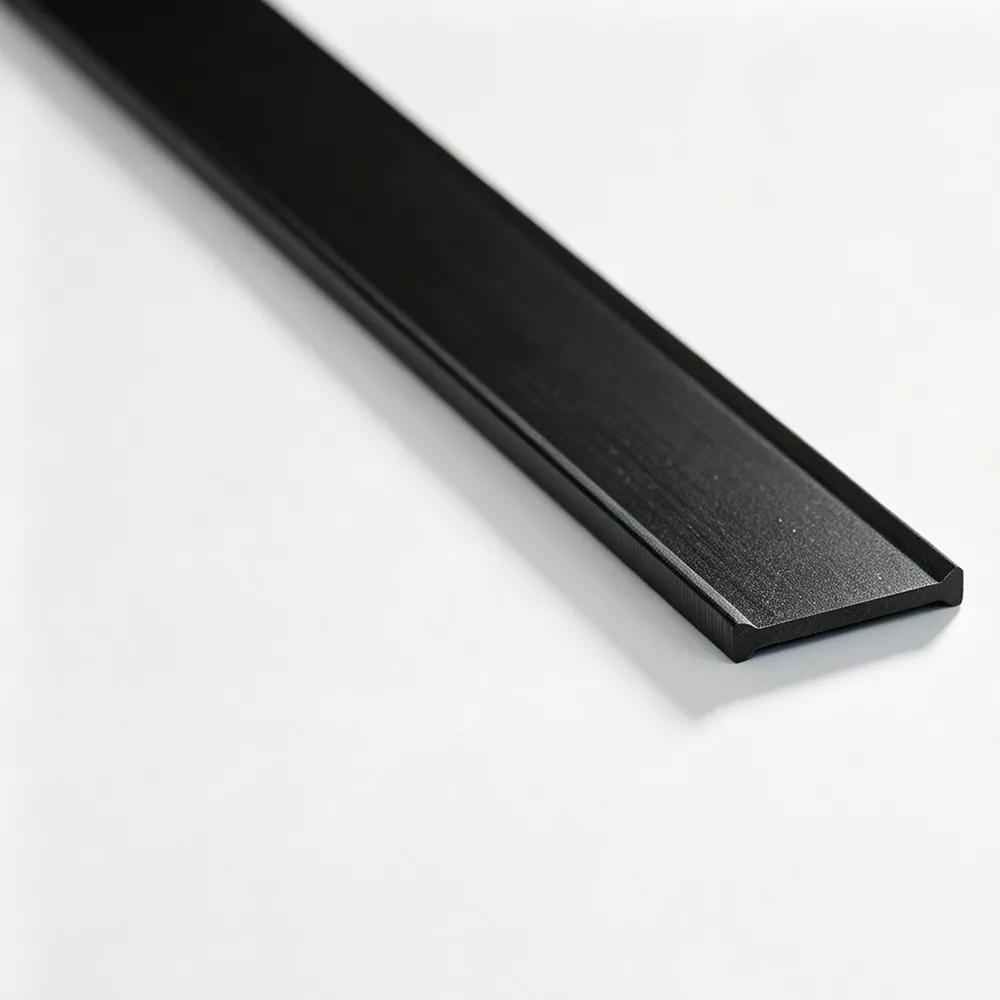
تغطي المقاطع الشائعة من النوع I، والنوع C، والنوع T العديد من هياكل مقاطع الألمنيوم المثبتة. وتأتي فائدتها من أنماط المقطع العرضي التي يمكن التعرف عليها، وليس من الادعاء بأن شكلاً واحدًا مناسبًا لجميع الأنظمة. تكون المقاطع ذات الشكل الخاص ذات صلة عندما يستخدم بثق الألومنيوم تجويفًا مميزًا أو ترتيب قفل.
يمكن تطوير قسم مخصص حول هندسة البثق الفعلية. الهدف ليس خلق التعقيد في حد ذاته، ولكن جعل ملف البوليمر يعمل مع الواجهة الميكانيكية المحددة بالفعل من خلال تصميم الألومنيوم.
النحسيمكن مراجعة رسم الملف الشخصي قبل الإنتاج لتحديد ما إذا كان القسم الموجود مناسبًا أو ما إذا كان هناك حاجة إلى مقطع عرضي خاص.
يتحكم المقطع العرضي في كيفية تفاعل مكون البوليمر مع الألومنيوم. يمكن أن تؤدي التغييرات الصغيرة في الأبعاد إلى تغيير قوة الإدراج وسلوك القفل وتوزيع الحمل. في بيئة الإنتاج، تصبح هذه الاختلافات مرئية عندما يواجه المشغلون صعوبة في الإدراج، أو التشقق الموضعي، أو المشاركة غير المكتملة، أو تشكيل اللف غير المتناسق.
أثناء الإدخال، يجب أن يدخل المقطع إلى تجويف الألومنيوم بمستوى مقاومة يمكن التحكم فيه. يمكن أن تشير المقاومة المنخفضة جدًا إلى عدم كفاية المشاركة وقد تجعل الملف الشخصي أكثر عرضة للحركة. يمكن أن تؤدي المقاومة المفرطة إلى زيادة قوة التجميع ووضع ضغط غير ضروري على القسم أو ميزات الألومنيوم المحيطة.
ولذلك فإن اتساق الأبعاد على طول البثق مهم. يمكن أن يؤدي القسم الدقيق عند نقطة ما ولكنه يختلف بشكل ملحوظ في مكان آخر إلى تجربة تجميع غير متساوية. تساعد سرعة السحب التي يتم التحكم فيها وظروف التبريد والتشكيل على تقليل هذا النوع من الاختلاف.
تستخدم بعض أنظمة الألومنيوم المكسورة حرارياً عملية تدحرج لقفل قسم البوليمر ميكانيكيًا في المظهر الجانبي. خلال هذه العملية، يتم تشكيل الألومنيوم حول المكون المُدخل ويتعرض التجميع لأحمال ميكانيكية. يجب أن يحتفظ البوليمر بسلامته أثناء إنشاء واجهة القفل.
يعتبر اتجاه الألياف الزجاجية داخل المظهر الجانبي المبثوق ذا صلة هنا. تهدف عملية البثق التي يتم التحكم فيها جيدًا إلى دعم القوة الطولية للقسم مع توفير مقاومة القص العرضية اللازمة في الواجهة. تعتمد النتيجة الدقيقة على صياغة المواد وظروف المعالجة، لذلك يظل التحكم في الإنتاج أمرًا ضروريًا.
لا ينبغي التعامل مع التشققات أثناء التجميع على الفور على أنها مشكلة تتعلق بالمواد فقط. تشمل المساهمين المحتملين مقطعًا عرضيًا غير مناسب، أو تداخلًا مفرطًا، أو أبعاد أخدود غير صحيحة، أو ظروف معالجة غير مناسبة، أو عدم كفاية التحكم في التبريد أو معلمات التجميع التي تضع ضغطًا مركزًا على الملف الشخصي.
يعد فحص الواجهة الكاملة أكثر فائدة من تغيير متغير واحد بشكل منفصل. يشكل أخدود الألومنيوم وقسم البوليمر وعملية التجميع نظامًا ميكانيكيًا واحدًا.
منظور التصميم:يتم تحقيق الاستقرار الميكانيكي من خلال تفاعل قوة المادة وهندسة القسم والتجميع المتحكم فيه. المقطع العرضي المحدد جيدًا يجعل من السهل الحفاظ على محاذاة هذه العوامل.
يبدأ استقرار الأبعاد بحالة المادة الخام ويستمر خلال البثق والتبريد والتشكيل والقطع. إذا انحرفت إحدى المراحل، فقد يظهر التأثير لاحقًا أثناء تجميع الملف الشخصي. ولهذا السبب تكون معلمات العملية أكثر فائدة عند تسجيلها ومراقبتها في مرحلة الإنتاج بدلاً من الاعتماد فقط على الفحص البصري النهائي.
تظهر أنظمة الألومنيوم المنفصلة حرارياً في العديد من التطبيقات المعمارية. يؤدي مكون العزل نفس الوظيفة الأساسية عبرها - مما يؤدي إلى إنشاء فصل غير معدني بين أعضاء الألومنيوم - ولكن يمكن أن يختلف الشكل الهندسي المحيط والتحميل الميكانيكي.
تستخدم إطارات النوافذ والأوشحة أقسامًا منفصلة من الألومنيوم لتقليل مسار التوصيل المباشر عبر الإطار. يجب أن يظل قسم البوليمر ثابتًا داخل الأخدود أثناء التصنيع والاستخدام.
تحتاج جوانب الأبواب إلى فصل حراري مع ثبات ميكانيكي، خاصة عندما يتعرض الإطار للفتح والإغلاق والتعامل بشكل متكرر.
يمكن أن يشتمل إطار الواجهة على قوالب وعوارض وأعضاء أخرى من الألومنيوم المنفصل. تختلف هندسة الملف الشخصي حسب النظام، لذا فإن مطابقة الأقسام مهمة بشكل خاص.
يمكن استخدام أقسام خاصة عندما يكون للبثق تجويف مميز أو واجهة قفل أو ترتيب أبعاد لا يتوافق مع المظهر العام.
عادةً ما تحتوي مجموعات النوافذ على أقسام ومفاصل متعددة من الألومنيوم، لذلك يجب أن يتبع المظهر الجانبي العازل الشكل الهندسي لكل واجهة مقصودة. لا يجوز أن يستخدم الوشاح والإطار تجاويف متطابقة، وقد لا يكون الملف الشخصي الذي يعمل في مكان ما مناسبًا في مكان آخر. تساعد الرسومات المقطعية الواضحة في الحفاظ على اختيار المكونات متوافقًا مع كل عملية بثق.
تركز الأبواب بشكل إضافي على الاستقرار الميكانيكي لأنه يتم التعامل مع ملفاتها بشكل متكرر وقد تخضع للحركة المتكررة. يجب أن يظل المكون العازل مشغولاً دون أن يصبح مصدرًا للتشقق أو عدم استقرار الأبعاد أثناء التصنيع.
غالبًا ما يشتمل تأطير الحوائط الساتر على تشغيل طويل وواجهات هيكلية متعددة. يصبح اتساق الأبعاد على طول البثق مهمًا لأن التغييرات الصغيرة المتكررة على مدى مقطع طويل يمكن أن تؤثر على ظروف التجميع. يحتاج ملف العزل أيضًا إلى العمل مع هندسة محددة أو هندسة رافدة بدلاً من تجويف عام مفترض.
لا تقتصر أنظمة الألمنيوم المعمارية على الأشكال الهندسية القياسية. قد يتطلب وجود أخدود خاص أو ارتفاع غير عادي للقسم أو ترتيب قفل مختلف ملف تعريف بوليمر مطور خصيصًا. في تلك الحالات، يجب أن يسترشد التطوير ببثق الألمنيوم وتسلسل التجميع الفعلي.
تتأثر جودة البثق بسلسلة الإنتاج بأكملها بدلاً من إعداد آلة واحدة. يساهم كل من إعداد المواد، وقولبة البثق، والتبريد، والتشكيل والقطع في تشكيل المظهر النهائي. تسهل العملية المنضبطة ربط الأبعاد النهائية بظروف التصنيع المسجلة.
يجب فحص النايلون والألياف الزجاجية PA66 قبل الدخول إلى نظام البثق. يمكن أن يشمل فحص المواد مؤشر تدفق الذوبان ومحتوى الألياف الزجاجية والرطوبة. توفر هذه الفحوصات أساسًا عمليًا لاستقرار العملية وتساعد في تحديد اختلاف المواد قبل أن تصبح مشكلة في الأبعاد.
يمكن دمج خطوط بثق مزدوجة متوازية متعددة مع قوالب مخصصة وأنظمة تبريد لإنتاج أشكال هندسية مختلفة. تؤثر درجة حرارة البثق وسرعة السحب ودرجة حرارة ماء التبريد على طريقة تدفق المادة وخروجها من القالب واستقرارها في شكلها النهائي.
القالب نفسه جزء مهم من العملية. يجب أن تقوم الأداة بإعادة إنتاج المقطع العرضي المقصود بشكل متسق، بما في ذلك ميزات القفل أو التوجيه الصغيرة التي قد لا تكون واضحة من اسم منتج بسيط.
مباشرة بعد البثق، يتطلب الشكل الساخن تبريدًا وتشكيلًا يتم التحكم فيه. يمكن أن يؤثر التبريد بسرعة كبيرة أو ببطء شديد أو بشكل غير متساو على الأبعاد وحالة السطح. تساعد العملية النهائية المستقرة في الحفاظ على القسم المقصود عبر عملية الإنتاج.
يؤثر البثق أيضًا على اتجاه التعزيز داخل البوليمر. يهدف أسلوب المعالجة إلى دعم القوة الطولية للملف الشخصي ومقاومة القص العرضية في الواجهة. نظرًا لأن الشريط قد يتعرض لأحمال الإدراج والتشكيل، فإن هذه الخصائص ذات صلة بأداء التجميع.
وبالتالي فإن هدف الإنتاج هو أكثر من مجرد مقطع عرضي صحيح بصريًا. إنه قسم ذو أبعاد قابلة للتكرار وجودة سطح مستقرة وخصائص ميكانيكية مناسبة لعملية التجميع المقصودة.
يكون الفحص مفيدًا للغاية عندما يتم توزيعه عبر مراحل الإنتاج. يمكن أن يؤكد الفحص النهائي ما إذا كان الملف النهائي يلبي متطلبات معينة، ولكن توفر عمليات الفحص أثناء العملية فرصة أفضل لتحديد الانحراف قبل اكتمال الكميات الكبيرة.
يمكن لفحوصات الإنتاج المنتظمة مراقبة أبعاد المقطع العرضي وحالة السطح أثناء التشغيل. يمكن تسجيل معلمات العملية من أجل التتبع، مما يسمح بمراجعة تغييرات الأبعاد وفقًا لظروف التصنيع.
تركز الفحوصات البصرية النموذجية على سطح الملف الشخصي وسلامة الحافة والعيوب الواضحة. تركز عمليات فحص الأبعاد على العرض والارتفاع وسمك الجدار والميزات الهامة الأخرى المحددة بواسطة رسم القسم.
اعتمادًا على المتطلبات المطبقة، يمكن أن يغطي التقييم المختبري الكثافة وصلابة الشاطئ وقوة الشد الطولية وقوة الشد العرضي ومقاومة الماء والشيخوخة الحرارية وخصائص التمدد الخطي. والغرض من ذلك هو ربط المواد القابلة للقياس أو خصائص الشكل النهائي بالشروط المتوقعة في التطبيق النهائي.
| منطقة التفتيش | التركيز النموذجي | قيمة الإنتاج |
|---|---|---|
| مادة خام | الرطوبة ومؤشر تدفق الذوبان ومحتوى الألياف الزجاجية | يخلق حالة انطلاق مستقرة للقذف. |
| أبعاد الملف الشخصي | العرض والارتفاع وسمك الجدار والهندسة الحرجة | يدعم ملاءمة التجويف المتسقة ومشاركة القفل. |
| حالة السطح | العيوب المرئية وسلامة الحافة والاستمرارية | يساعد على تحديد مشكلات البثق أو التشكيل النهائي. |
| الخصائص الميكانيكية | القوة الطولية والعرضية والصلابة | يوفر البيانات المتعلقة بالتجميع وتحميل الخدمة. |
| الخصائص البيئية | مقاومة الماء والشيخوخة الحرارية والتمدد الخطي | يدعم تقييم السلوك البعدي في ظل الظروف ذات الصلة. |
قبل الشحن، يمكن التحقق من المظهر النهائي والأبعاد وفقًا لمواصفات الإنتاج. يمكن أن يصاحب تقرير الفحص باللغة الإنجليزية البضائع عند الحاجة، مما يؤدي إلى إنشاء سجل واضح لحالة المنتج المقاسة.
تكون إمكانية التتبع مفيدة عندما يتصرف ملف التعريف بشكل مختلف أثناء التجميع. بدلاً من التعامل مع كل مشكلة كحدث معزول، تسمح سجلات الإنتاج بمراجعة أبعاد القسم وإعدادات العملية ونتائج الفحص معًا. وهذا يجعل الاتصال الفني أكثر دقة ويساعد على التمييز بين مشكلة ملاءمة ملف التعريف ومشكلة عملية التجميع.
قبل أن يدخل ملف التعريف في مرحلة الإنتاج المنتظم، تكون المعلومات الأكثر فائدة عادةً هي المعلومات التي تحدد واجهة الألومنيوم والبوليمر. تعمل الحزمة الفنية الواضحة على تقليل الغموض وتمنح الشركة المصنعة للبثق سياقًا كافيًا لتقييم القسم المناسب.
تعتبر المصطلحات مثل I-Type أو C-Type أو T-Type مفيدة لتنظيم مجموعة المنتجات، ولكنها لا تحل محل الرسم الهندسي. قد يظل الملف ذو الشكل المرئي المماثل له أبعاد قفل مختلفة أو واجهة تجويف مختلفة. يؤدي الاختيار على أساس الاسم دون مراجعة الشكل الهندسي إلى زيادة فرصة حدوث صعوبات في التجميع.
يجب تقييم ملف البثق جنبًا إلى جنب مع عملية التجميع. إذا كان من المتوقع أن يمر المكون خلال عملية تدحرج، فيجب أن يكون المقطع العرضي الخاص به متوافقًا مع هذا الحمل. إذا كان الإدراج محكمًا، فيجب مراجعة هندسة التداخل والقفل قبل تغيير معلمات الإنتاج.
تركز الاتصالات المفيدة على المعلومات القابلة للقياس: الرسومات وأبعاد القسم واتجاه التجميع وهندسة القفل والتطبيق المقصود. تتيح المعلومات الواضحة للشركة المصنعة مناقشة قسم موجود أو تطوير قسم خاص دون الاعتماد على الافتراضات.
نقطة تفتيش المواصفات:السؤال الأكثر أهمية هو ما إذا كان ملف البوليمر مصممًا حول قذف الألمنيوم. عندما يتم تعريف الواجهة بوضوح، يمكن تقييم قرارات المواد والأدوات والعمليات مقابل نفس الهدف.
يجب أن يتطابق نموذج التوريد المادي مع كيفية التعامل مع نظام الألومنيوم في أرضية الإنتاج. تعتبر المقاطع المستقيمة ملائمة عندما يقوم خط الإنتاج بقطع وتغذية أطوال محددة. يمكن أن تكون المقاطع الملفوفة مناسبة للمواصفات المصممة للمعالجة والتخزين المستمر.
| نموذج التوريد | الطول النموذجي | مفيد متى | الاعتبار الرئيسي |
|---|---|---|---|
| شريط مستقيم | 6 متر لكل قطعة | يعمل خط البثق أو عملية التصنيع بأطوال مستقيمة ثابتة. | التأكد من متطلبات القطع والمعالجة والتخزين لملف الألمنيوم النهائي. |
| شريط ملفوف | 500 متر لكل لفة للمواصفات المناسبة | يفضل التغذية المستمرة الطويلة والتخزين المدمج. | تحقق مما إذا كان القسم المحدد وعملية التجميع مناسبة للتعامل مع الملفات. |
يجب أن تحمي التعبئة والتغليف والمناولة المظهر الجانبي من التشوه والتلوث والضغط الميكانيكي غير الضروري. وتعتمد الطريقة المناسبة على شكل القسم وطريقة انتقال المادة من التخزين إلى عملية تجميع الألومنيوم.
بالنسبة لبعض أشكال الأشكال الهندسية، قد يقدم النموذج الملفوف متطلبات معالجة لا تنطبق على الأطوال المستقيمة. وينبغي النظر في هذه المتطلبات جنبًا إلى جنب مع معدات التصنيع الفعلية بدلاً من اختيارها بشكل مستقل عن تصميم الملف الشخصي.
غالبًا ما يكون حل المشكلات الفنية أسهل عندما يتم فصل العرض عن أسبابه المحتملة. يمكن أن تأتي نفس المشكلة المرئية من أكثر من مرحلة واحدة من العملية، لذلك يجب أن يتبع استكشاف الأخطاء وإصلاحها المسار من هندسة الألومنيوم إلى قسم البوليمر إلى ظروف التجميع.
| المشكلة الملحوظة | المنطقة المحتملة للمراجعة | فحص مفيد |
|---|---|---|
| الإدراج الصعب | عرض القسم، خاصية القفل أو تجويف الألومنيوم | مقارنة الأبعاد الفعلية بالرسم المعتمد ومراجعة شروط الإدراج. |
| تكسير أثناء التجميع | التداخل أو حالة المادة أو الشكل الهندسي أو حمل العملية | افحص القسم وسجلات معالجة المواد وتسلسل التجميع معًا. |
| مقاومة القص غير كافية | تعزيز المواد، المقطع العرضي أو واجهة القفل | قم بمراجعة بيانات الاختبار الميكانيكي المعمول بها والتحقق من هندسة المشاركة. |
| أبعاد الملف الشخصي المتغيرة | درجة حرارة البثق أو سرعة السحب أو التبريد | مقارنة القياسات الجارية مع معلمات الإنتاج المسجلة. |
| خطوبة فضفاضة | أبعاد الأخدود أو شكل القفل أو القسم الأصغر حجمًا | تأكد من هندسة التجويف وقارن أبعاد الملف الشخصي الفعلية مع القسم المستهدف. |
عندما يبدو الإدخال صعبًا على نحو غير معتاد، فإن زيادة القوة ليست دائمًا هي الإجابة الصحيحة. الخطوة الأولى هي التحقق مما إذا كان عرض البوليمر وميزات القفل تتوافق مع تجويف الألومنيوم. يمكن أن يؤدي عدم المحاذاة أو اختلاف الأبعاد أو عدم التطابق بين هندسة الأخدود المقصودة والفعلية إلى زيادة مقاومة التجميع.
قد ينجم التشقق عن الضغط المركز أثناء الإدخال أو التدحرج. يمكن أن يرتبط أيضًا بالحالة المادية أو استقرار البثق. يقوم التشخيص الخاضع للرقابة بمقارنة القسم المصاب بقياسات الإنتاج وواجهة الألومنيوم بدلاً من تغيير درجة المادة دون دليل.
يرتبط أداء القص بكل من تعزيز المواد وهندسة الواجهة. إذا كانت منطقة القفل صغيرة جدًا أو غير متطابقة بشكل جيد، فقد يفشل البوليمر القوي ميكانيكيًا في تحقيق الارتباط المطلوب. ولذلك ينبغي النظر في الاختبار ومراجعة الأبعاد معًا.
يساعد هذا الأسلوب في تحويل مشكلات التجميع إلى أسئلة هندسية محددة. وهذا مفيد بشكل خاص أثناء تطوير الملف الشخصي، حيث قد يؤثر تعديل بُعد واحد على عدة أجزاء من الواجهة.
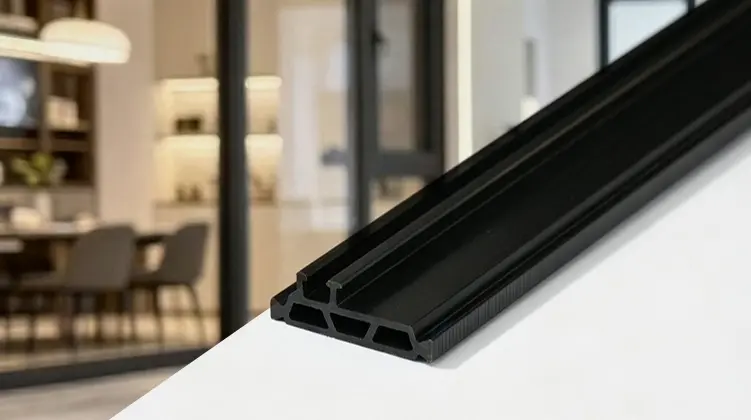
شرائط الكسر الحراريفصل أقسام الألمنيوم الداخلية والخارجية وتقليل انتقال الحرارة المباشر من خلال مقاطع الألمنيوم المكسورة حرارياً. يقوم قسم البولياميد بإنشاء حاجز غير معدني داخل الإطار بينما يعمل أيضًا كواجهة ميكانيكية لأجزاء الألومنيوم المجمعة.
المادة الأساسية هي نايلون PA66 المقوى بألياف زجاجية بنسبة 25%، والتي توصف عادة باسم PA66 GF25. يوفر التعزيز الصلابة والثبات الميكانيكي المطلوب للإدخال والدحرجة والمشاركة المستمرة داخل مقاطع الألمنيوم.
يتضمن النطاق أقسامًا ذات أشكال خاصة للنوافذ والأبواب والجدران الساترة المصنوعة من الألومنيوم وغيرها من أنظمة البثق المعمارية المنفصلة حراريًا.
تشمل التطبيقات الشائعة إطارات النوافذ والأوشحة المصنوعة من الألومنيوم، والأبواب المصنوعة من الألومنيوم، وقوائم الجدران الساترة والعوارض، وأجزاء الألومنيوم المعمارية الأخرى التي تتطلب فصلًا حراريًا بين الأعضاء الداخلية والخارجية.
نعم. يمكن تطوير الأبعاد والمقاطع العرضية المخصصة وفقًا للهندسة الفعلية لسحب الألمنيوم. يوفر الرسم الجانبي بأبعاد التجويف وهيكل القفل أساسًا عمليًا لاختيار القسم ومراجعة الأدوات.
يعد رسم ملف الألومنيوم وأبعاد القسم المطلوبة وهندسة القفل واتجاه الإدخال وطريقة التجميع والتفاوتات المهمة بمثابة نقاط بداية مفيدة. كلما كانت هذه التفاصيل أكثر وضوحًا، أصبح من الأسهل تأكيد ما إذا كان القسم القياسي أو ملف التعريف الخاص مناسبًا.
يتم توفير شرائط مستقيمة بمعدل 6 أمتار للقطعة الواحدة. تتوفر الشرائط الملفوفة بطول 500 متر لكل لفة للمواصفات المناسبة. ويعتمد الشكل الأنسب على هندسة القسم وطريقة المعالجة المستخدمة في الإنتاج.
نعم. يمكن أن تغطي المساعدة الفنية تصميم الفتحات الجانبية، وإدخال الشريط، وظروف التشكيل بالدلفنة، ومشاكل الإنتاج الشائعة مثل صعوبة الإدخال، والتكسير، ومقاومة القص غير الكافية.
يتم فحص الملفات النهائية للتأكد من مظهرها وأبعادها قبل الشحن. اعتمادًا على المتطلبات المطبقة، يمكن أن يغطي التقييم المختبري أيضًا الكثافة وصلابة الشاطئ وقوة الشد الطولية والعرضية ومقاومة الماء والشيخوخة الحرارية وخصائص التمدد الخطي.
يعمل الفصل الحراري بشكل أفضل عندما تتم معالجة مكون البوليمر كجزء من نظام الألومنيوم وليس كملحق قابل للتبديل. توفر المادة حاجزًا غير معدني، ويوفر التعزيز دعمًا ميكانيكيًا، ويحدد المقطع العرضي كيفية تفاعل المكون مع البثق. يحافظ التحكم في الإنتاج بعد ذلك على اتساق الهندسة المقصودة بدءًا من المواد الخام وحتى المظهر النهائي.
بالنسبة للأنظمة القائمة، قد يفي قسم I-Type أو C-Type أو T-Type المناسب بالواجهة المطلوبة بالفعل. بالنسبة لقذف جديد أو غير عادي، يمكن تقييم الهندسة المخصصة من الرسم وأبعاد التجويف وطريقة التجميع. يحافظ هذا النهج القائم على الملف الشخصي على تركيز المناقشة الفنية على الأبعاد والمشاركة الميكانيكية وظروف الإنتاج العملية.
بالنسبة لمصنعي الألومنيوم المعماري، يجب أن تربط المواصفات الواضحة بين أربعة عناصر: سحب الألومنيوم، وقسم البولي أميد، وعملية الإنتاج، ومتطلبات الجودة المطبقة. عندما يتم النظر في هذه العناصر معًا، يكون التشكيل الجانبي الناتج أسهل في التصنيع والتجميع والفحص بشكل متسق.
شارك رسم القسم وأبعاد التجويف ومتطلبات التجميع لمناقشة ملف تعريف PA66 GF25 القياسي المناسب أو المخصص لنظام الألومنيوم المنفصل حرارياً لديك.
اتصل بنا لمناقشة متطلبات ملف الألمنيوم الخاص بك